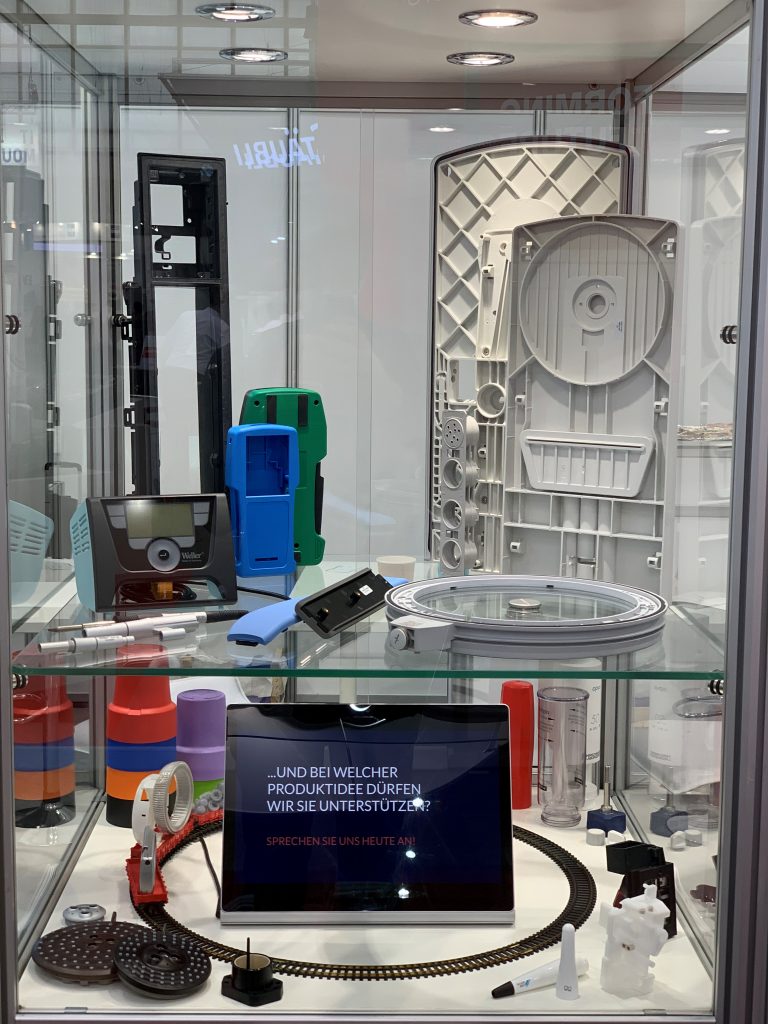
Kunststoffspritzguss und Ultraschallschweißen von technischen Kunststoffteilen. Von der Idee über die Konstruktion und den Formenbau bis zum fertigen Formteil.
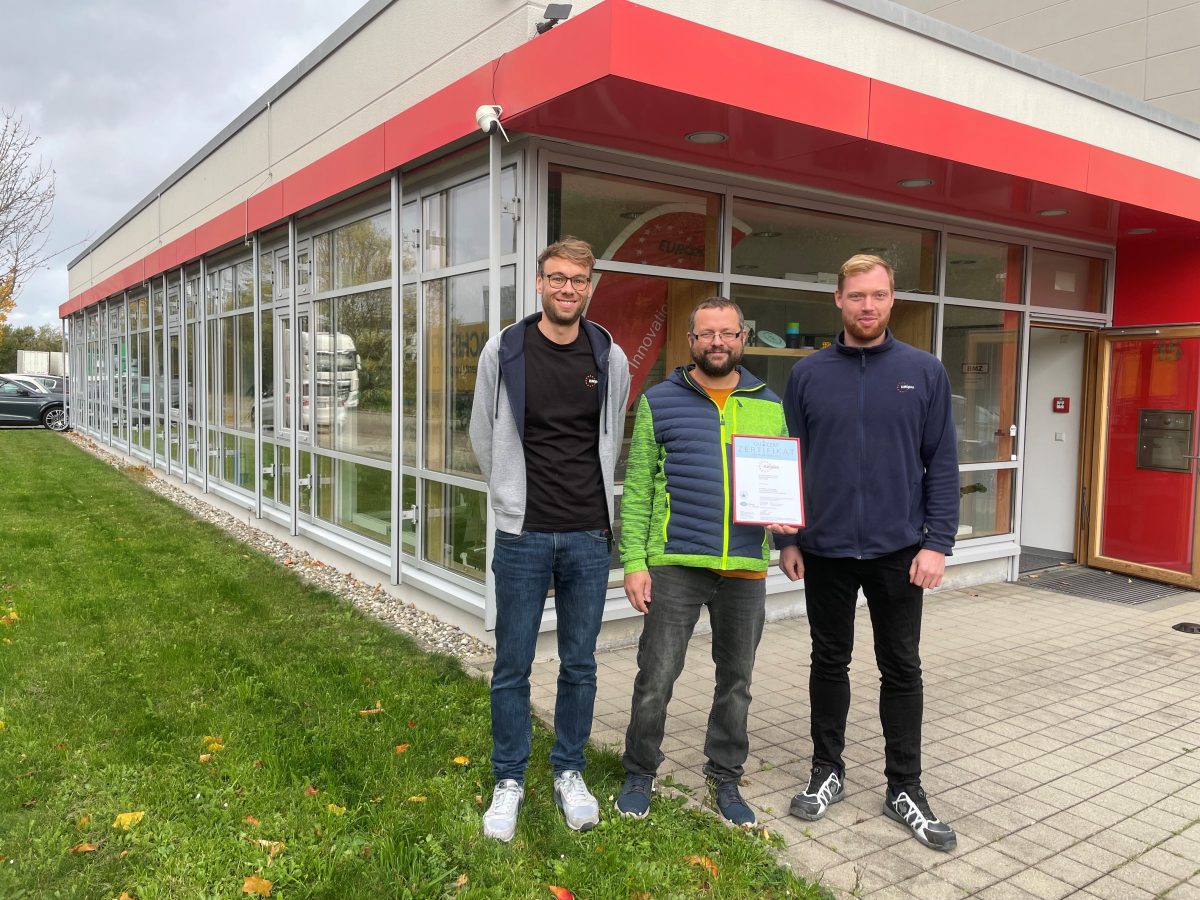
Ein Meilenstein für unser Unternehmen! Nach fast einem Jahr intensiver Vorbereitungszeit ist es uns gelungen: Unser Unternehmen wurde erfolgreich nach DIN EN ISO 14001:2015 zertifiziert. Diese Erstzertifizierung durch die Zertifizierungsgesellschaft Quacert ist ein Beleg dafür, dass wir sämtliche Anforderungen dieser internationalen Norm für Umweltmanagementsysteme erfüllen. Ab heute können wir offiziell bestätigen, dass unser Engagement für den Umweltschutz systematisch und normgerecht ist.
Die DIN EN ISO 14001 stellt hohe Anforderungen an die Umweltleistung eines Unternehmens. Sie verlangt nicht nur die Einhaltung bestehender Umweltauflagen, sondern auch die kontinuierliche Verbesserung des betrieblichen Umweltschutzes. Dank der hervorragenden Zusammenarbeit unserer Kolleginnen und Kollegen sowie der Unterstützung unserer Partnerunternehmen konnten wir diese Hürde erfolgreich meistern. Herzlichen Dank an alle, die mit ihrem Einsatz und ihrer Expertise zu diesem Erfolg beigetragen haben!
Besonders stolz sind wir darauf, dass wir bereits vor der Einführung der Norm nahezu alle Umweltauflagen erfüllt haben. Die Zertifizierung bestätigt nun schriftlich, was wir bereits seit Langem in unserer täglichen Arbeit praktizieren. Diese Bestätigung gibt uns nicht nur intern Sicherheit, sondern auch die Möglichkeit, unseren Kunden einen zusätzlichen Mehrwert zu bieten: Sie können sich darauf verlassen, dass wir nachweislich umweltgerecht und nachhaltig wirtschaften.
Wir sind überzeugt, dass diese Zertifizierung ein weiterer Schritt in die richtige Richtung ist – für uns, für unsere Kunden und für die Umwelt. Lassen Sie uns gemeinsam weiterhin auf nachhaltige Lösungen setzen und unseren Beitrag für eine umweltbewusste Zukunft leisten!
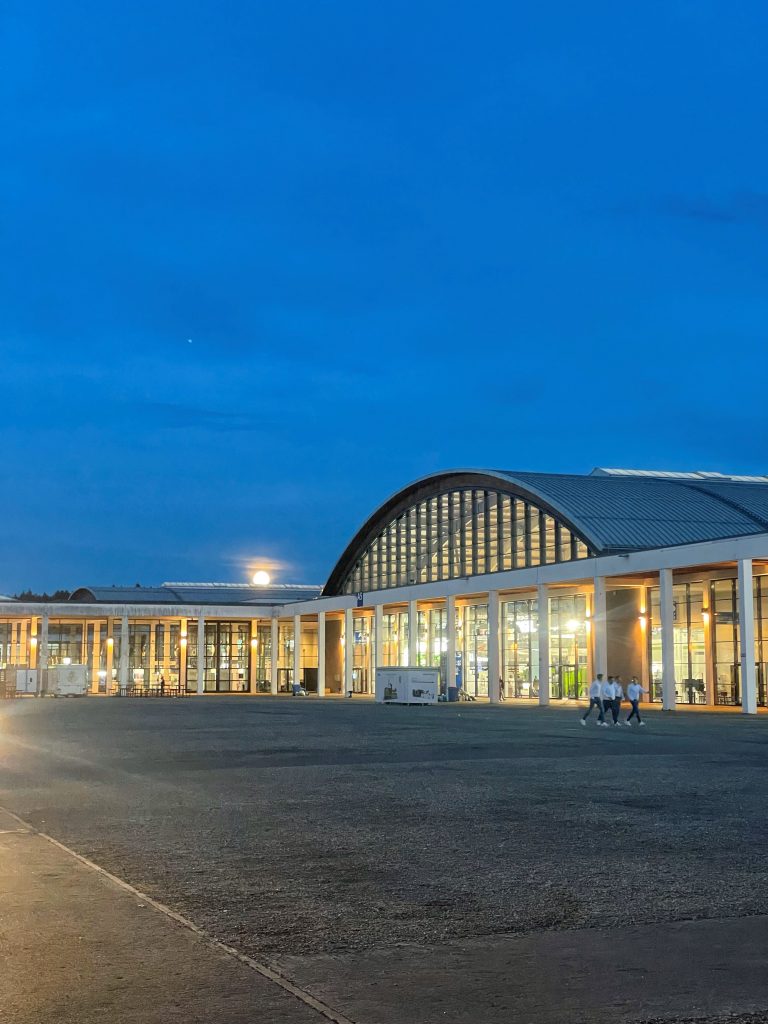
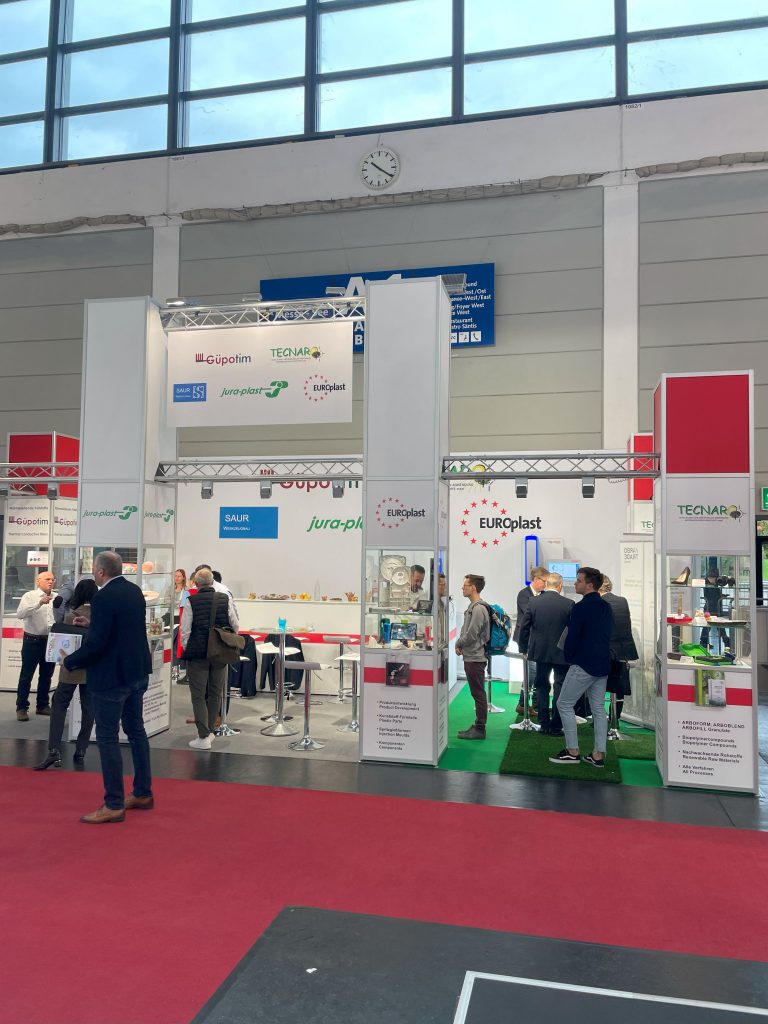
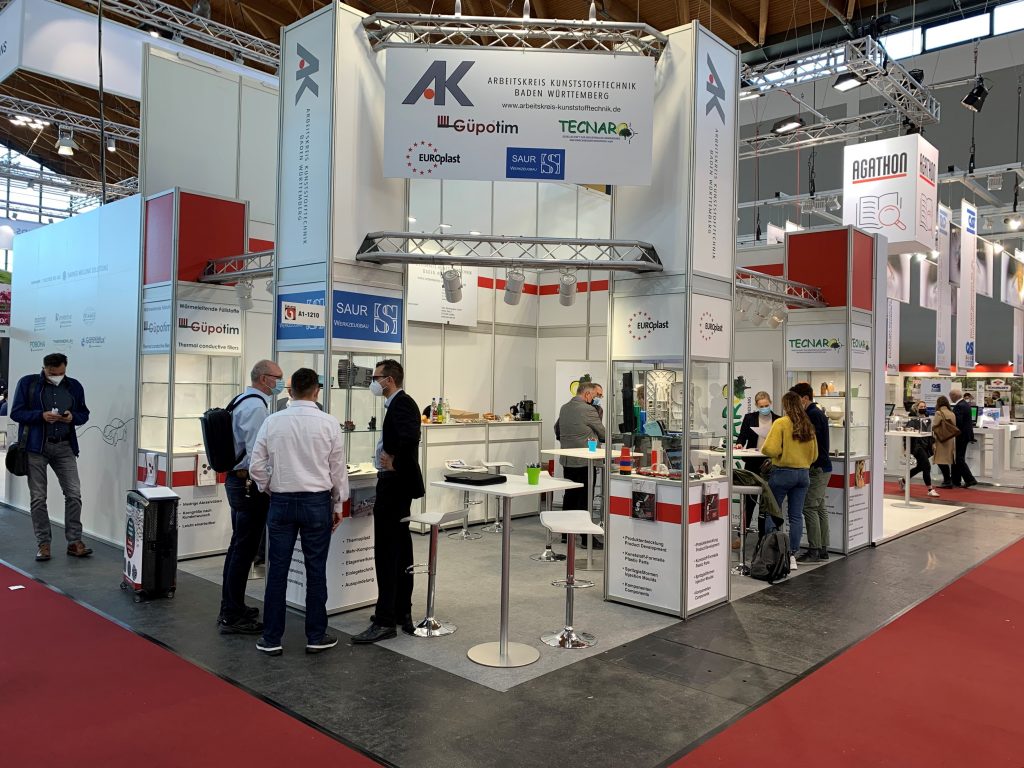
15. bis 19. Oktober 2024, Messegelände Friedrichshafen
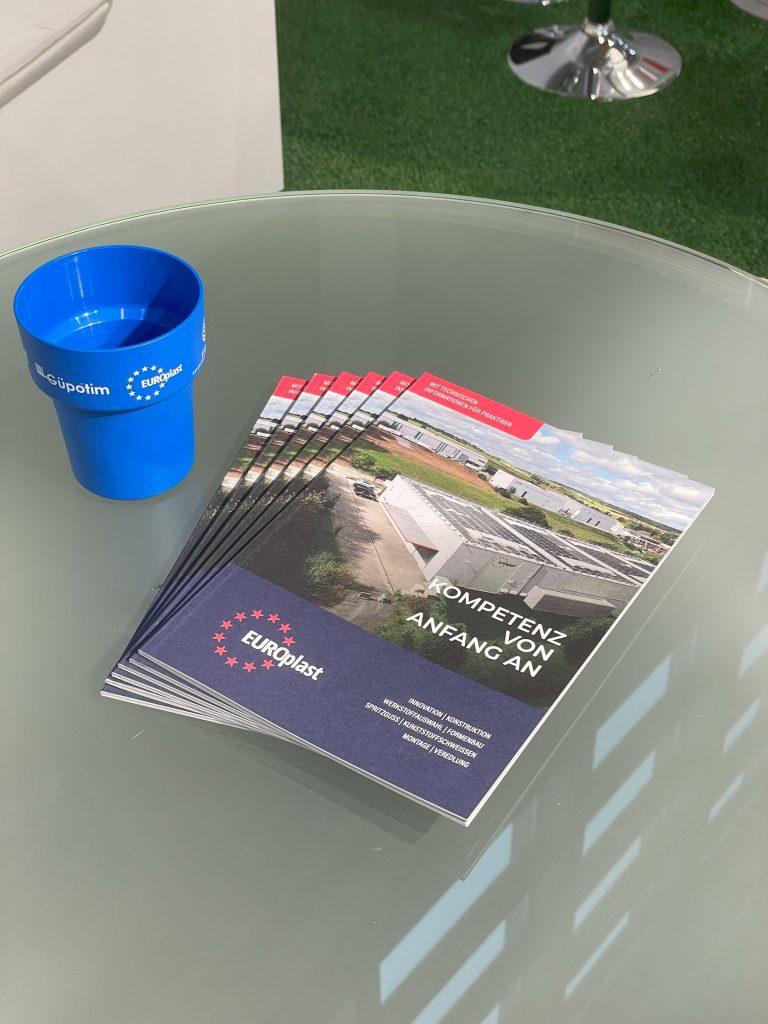
Mit neuen Prospekten — wie gewohnt mit den bewährten Informationen für Praktiker (auch verfügbar hier auf unserer Website) — sind wir in die FAKUMA 2024 gestartet.
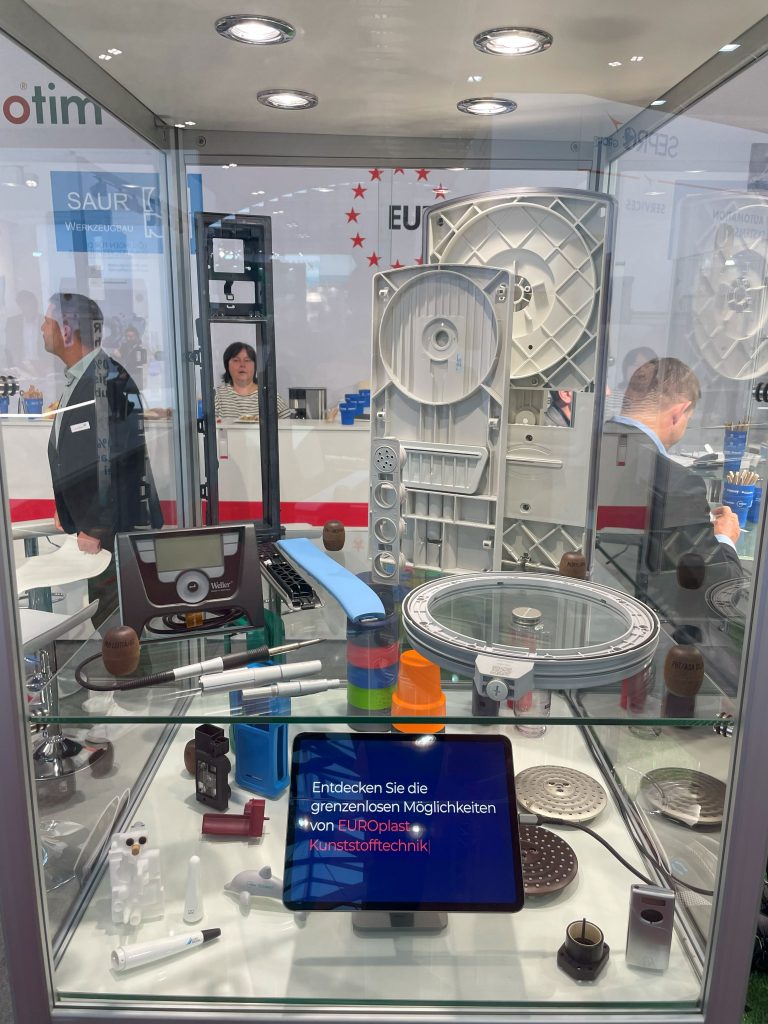
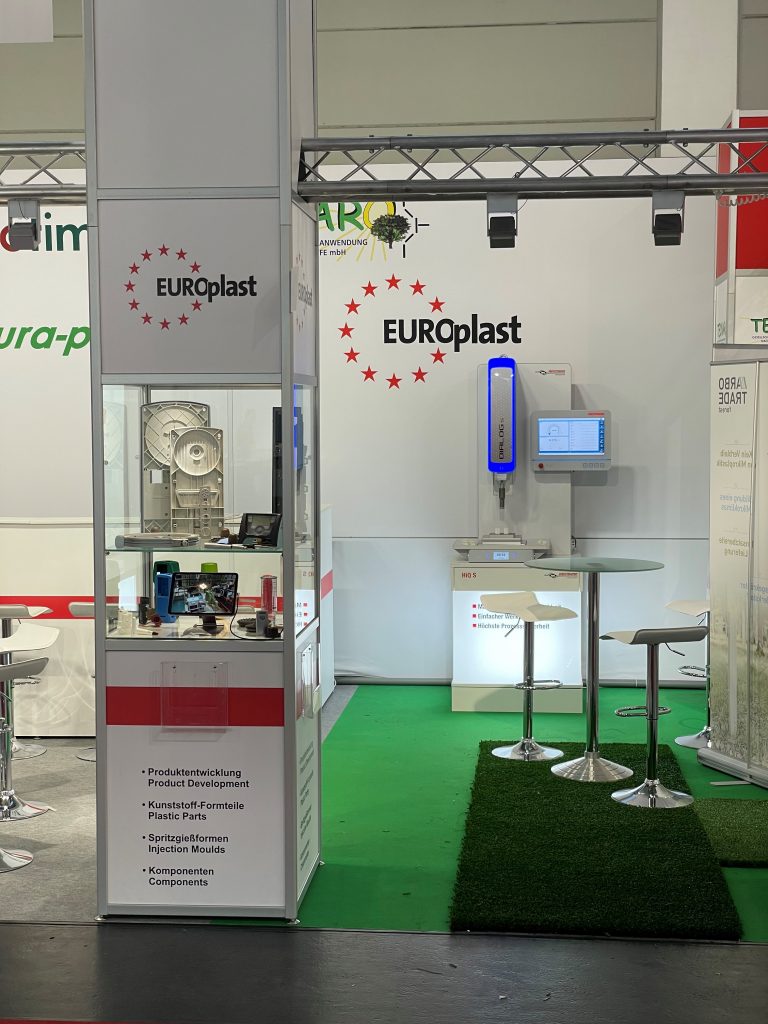
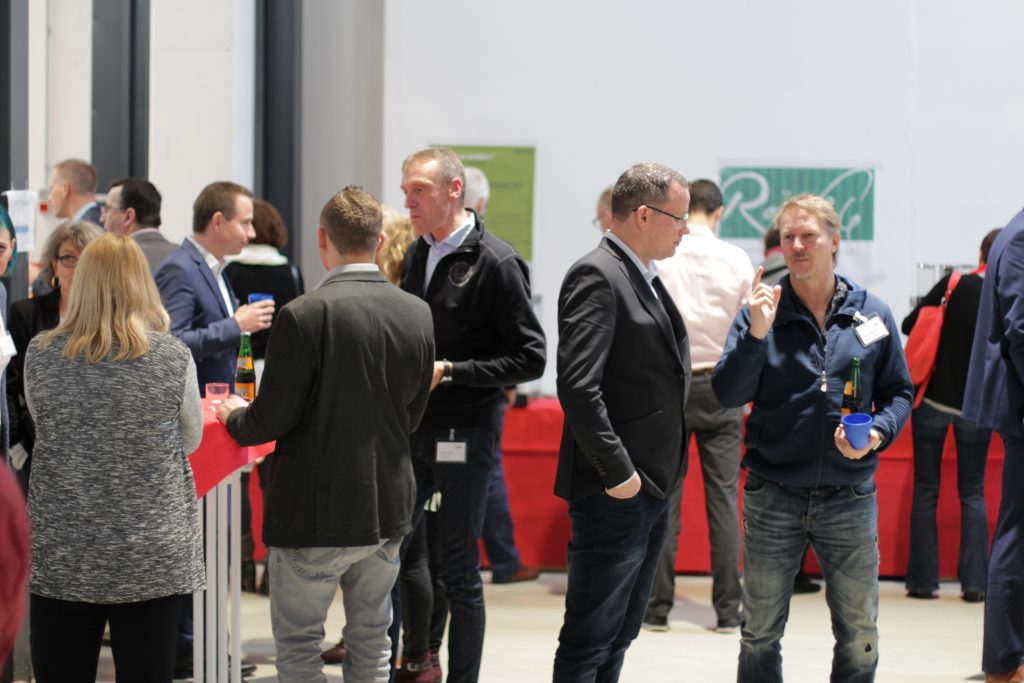
Die derzeitige wirtschaftliche Lage in Europa und Deutschland war durchaus bemerkbar, umso mehr hat es uns gefreut dass viele unserer langjährigen Kunden dennoch die Reise nach Friedrichshafen angetreten haben. Und es lohnte sich, es gab wieder viel zu sehen und zu erleben auf der diesjährigen FAKUMA.
Auch für uns ist es immer wieder spannend neue Technologien und Möglichkeiten, insbesondere in Richtung Effizienzsteigerung, kennenzulernen.
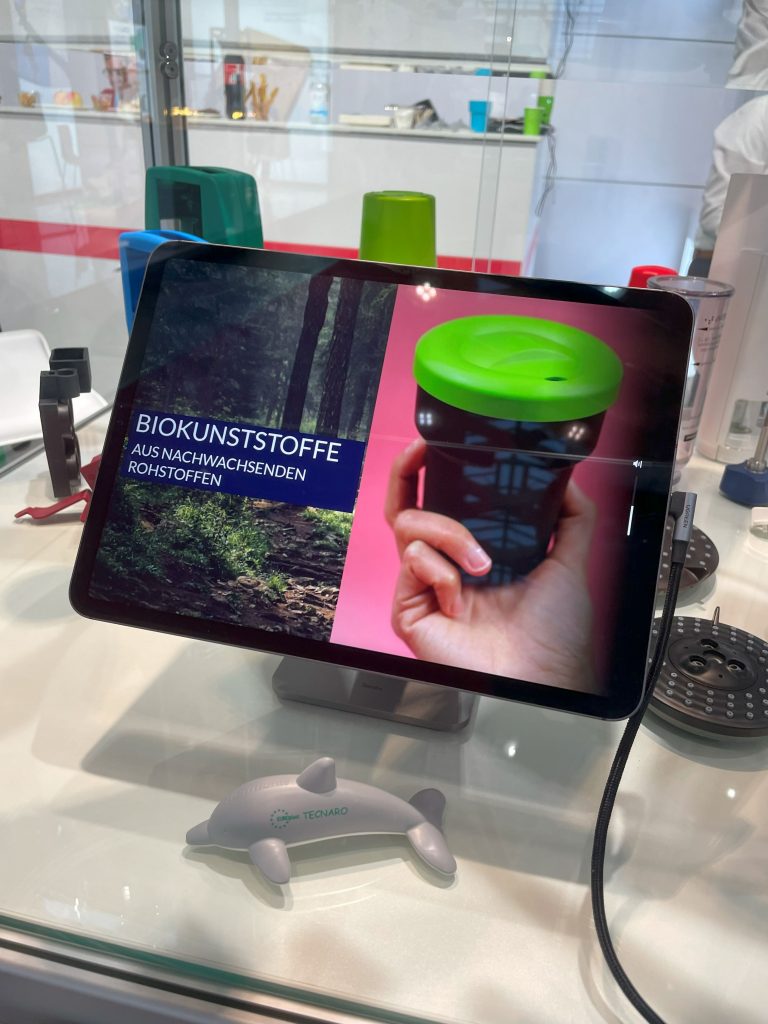
Am Messestand haben wir einen weiteren Schritt in Richtung Nachhaltigkeit gemacht und mit tatkräftiger Unterstützung der Firma Nowaste und ihren treecups die Getränke aus biologisch abbaubaren Mehrwegbechern serviert. Ein Gemeinschaftsprojekt der Firma Nowaste, Tecnaro, Saur Werkzeugbau und der EP Kunststofftechnik GmbH.
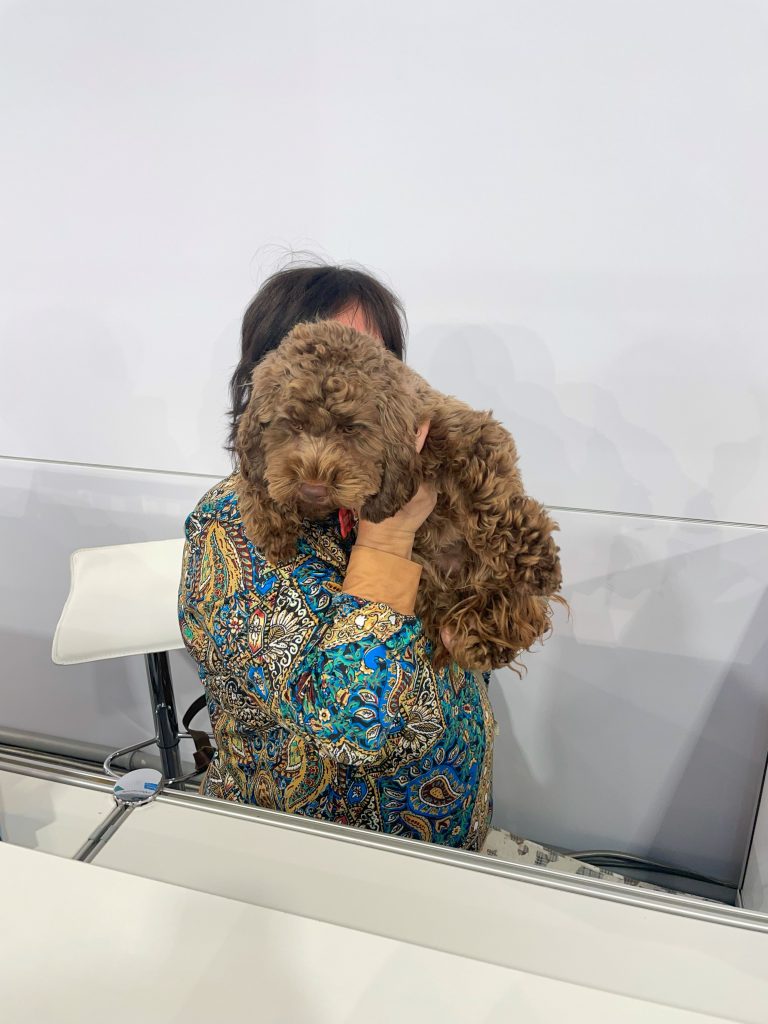
Und zu guter Letzt gab es dieses Jahr anstelle von Delfinen aus Biokunststoff einen Messehund bei uns am Stand!
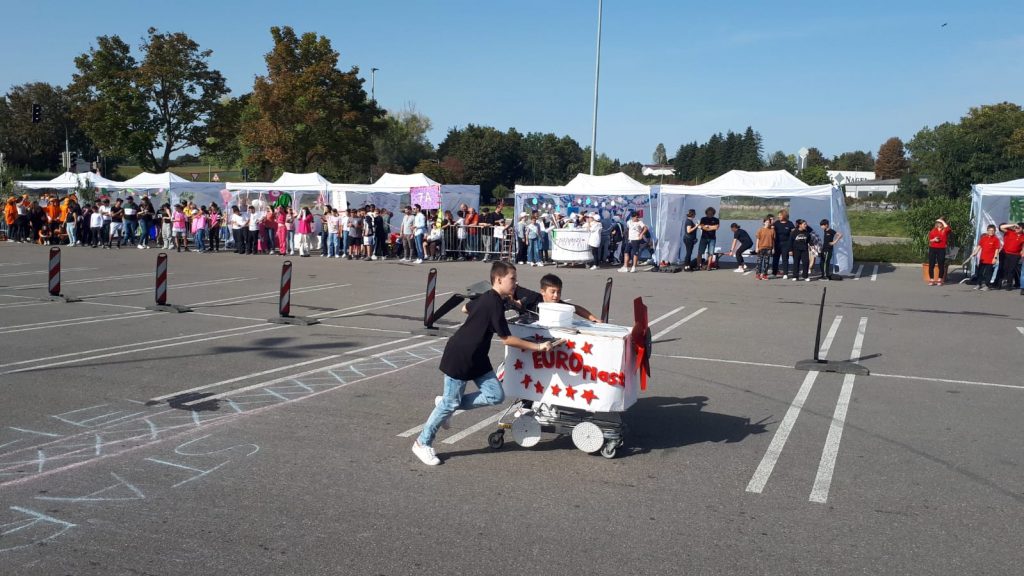
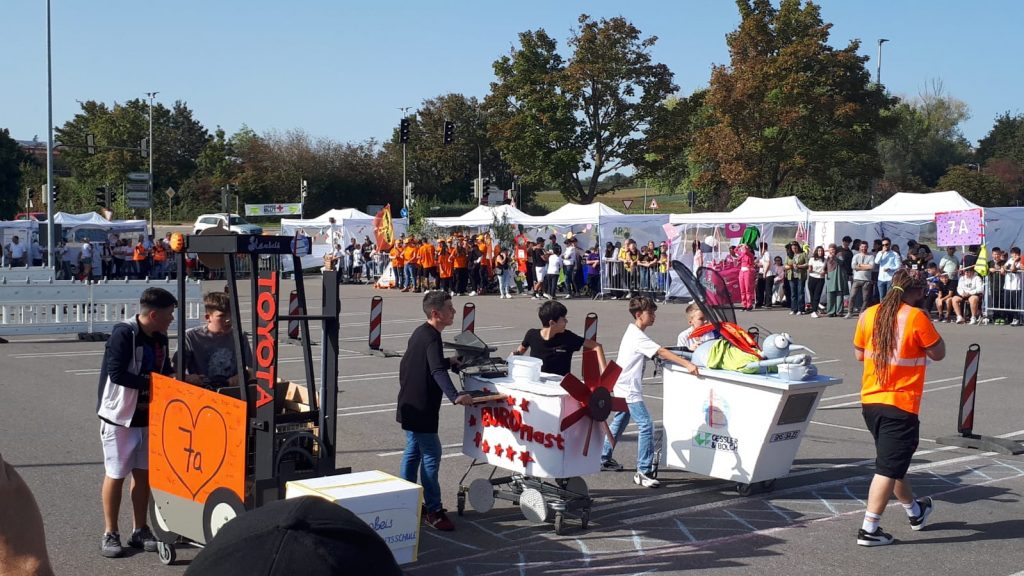
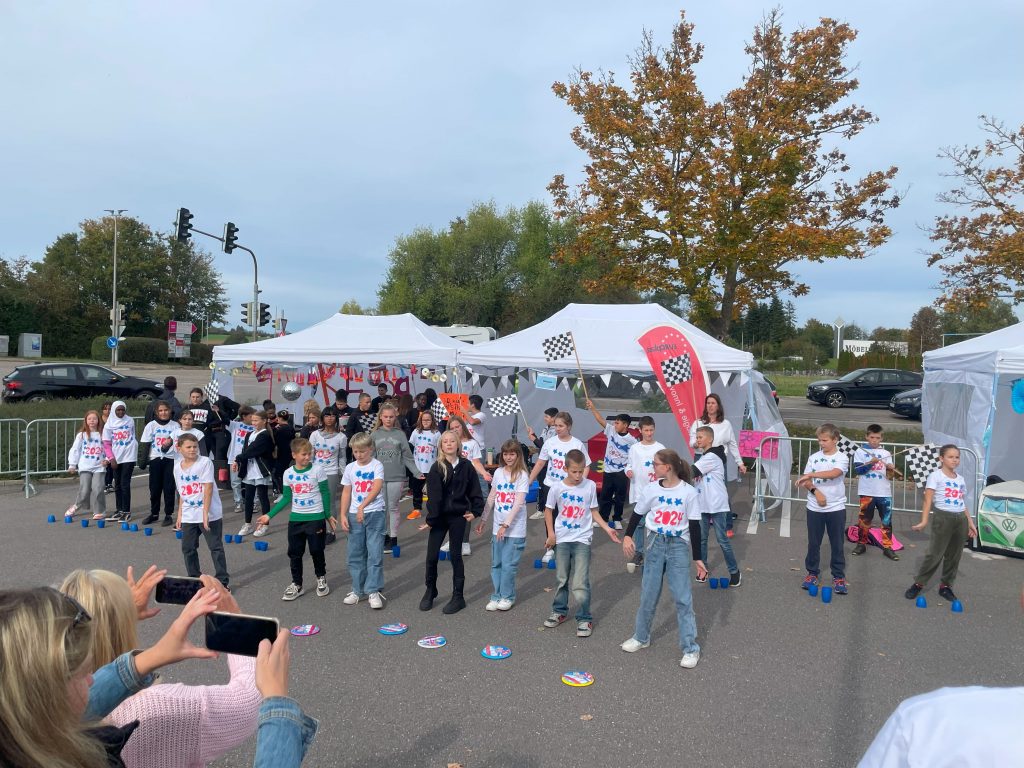
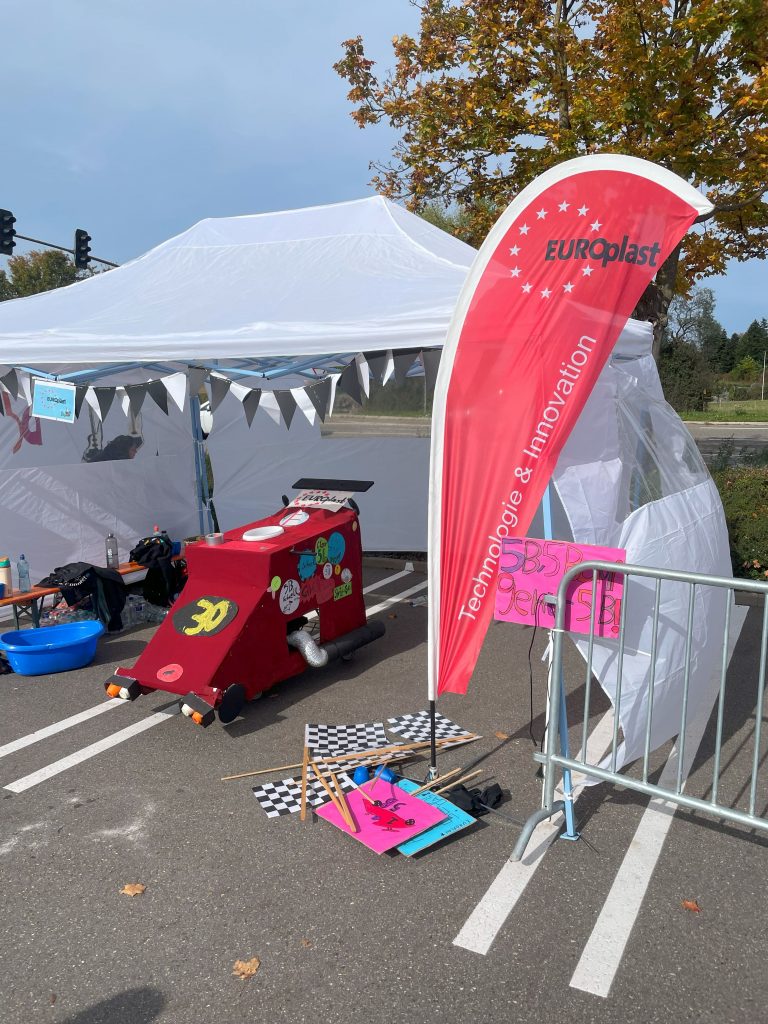
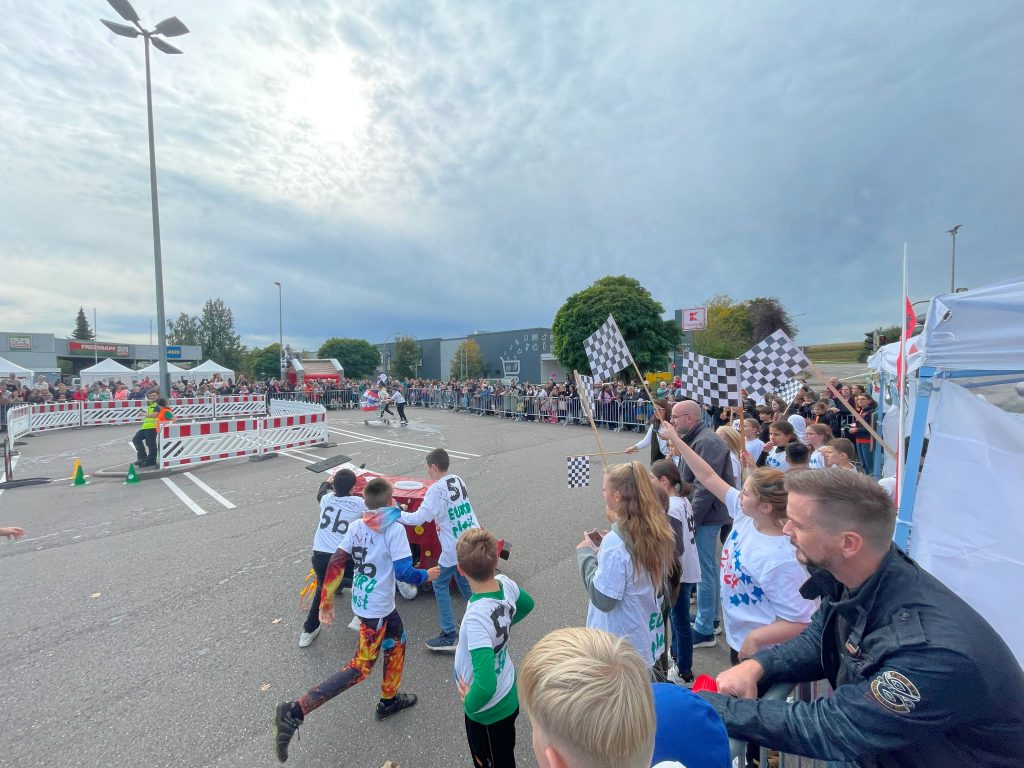
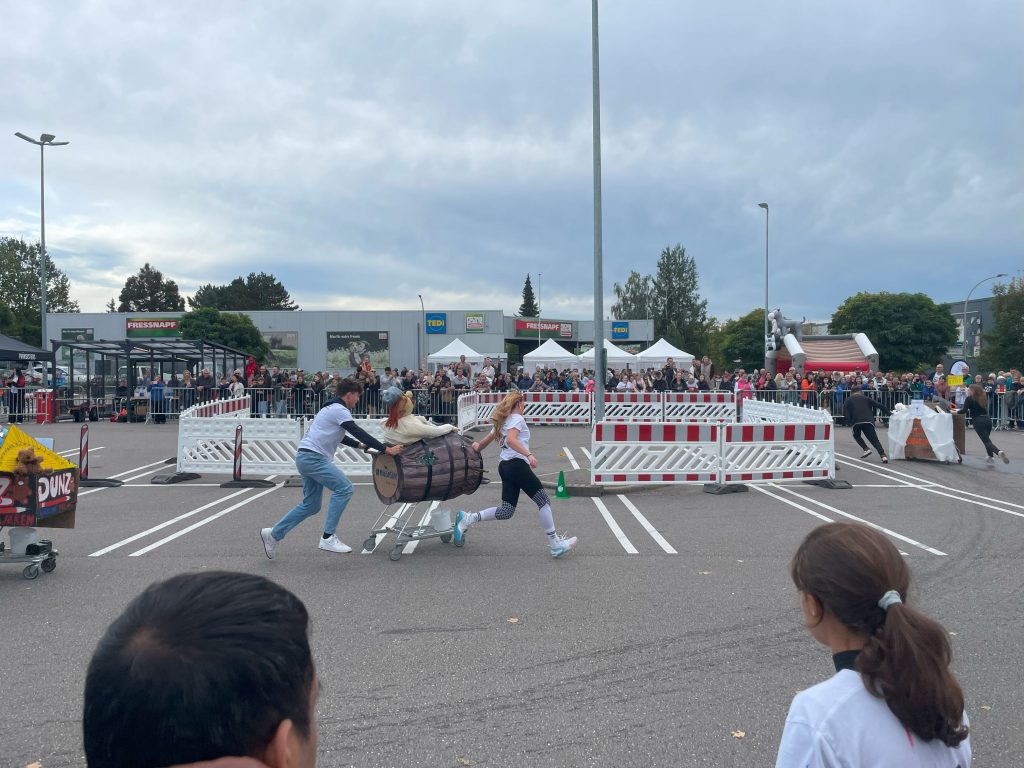
Wie bereits 2023 waren wir auch 2024 wieder als Sponsor für eine Klasse beim Trolley Run der Steinbeis Gemeinschaftsschule in Ilsfeld vertreten. Mit den von uns bereit gestellten Kunststoffteilen wurde ein Einkaufswagen ganz nach Lust und Laune der Schüler designt, gebaut und ins Rennen geschickt. Beim Rennen selbst wird in jedem Trolley ein Eimer mit Wasser transportiert und es geht neben Schnelligkeit darum, möglichst wenig Wasser zu verschütten.
Ziel dieser Aktion ist es den Schülern und Schülerinnen sowie auch den Sponsoren nahezubringen, achtsamer mit unsere Ressource Wasser umzugehen.
Auch wenn unsere Fünftklässler nicht den ersten Platz gewonnen haben, sind wir sehr stolz auf die Leistung und vor allem die Motivation unserer Klasse!
Wir haben uns gefreut Teil dieses tollen Events sein zu dürfen und mit unserer Spende die Schulpartnerschaft in Südafrika zu unterstützen.
17. bis 21. Oktober 2023, Messegelände Friedrichshafen
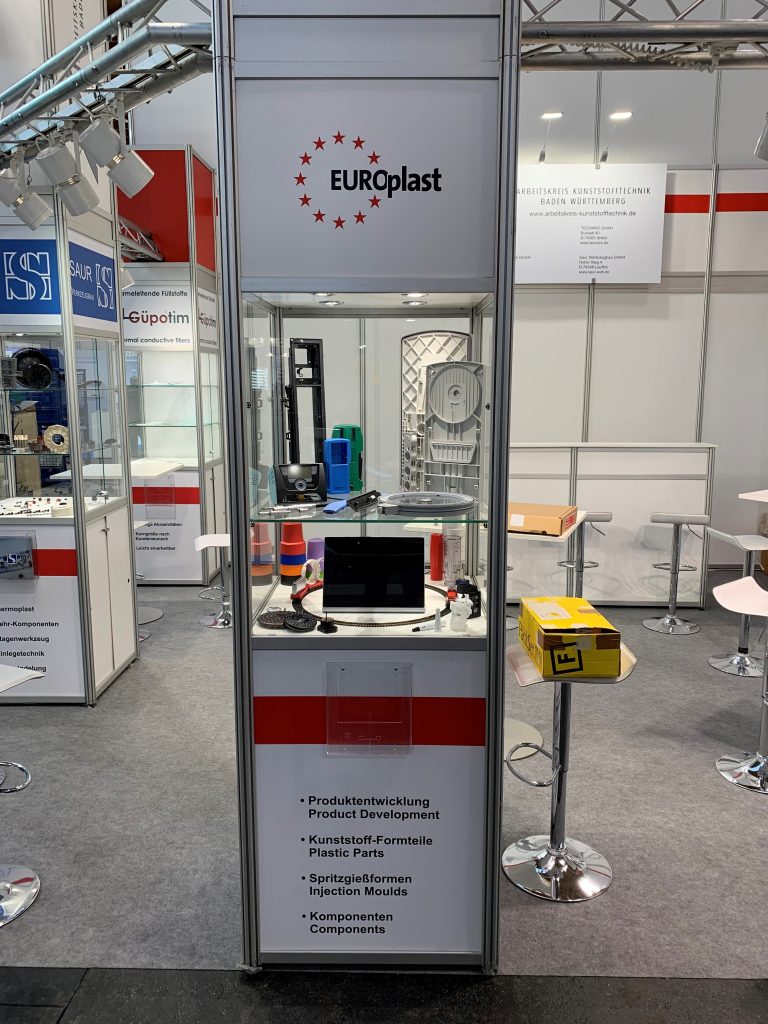
Die erste FAKUMA nach den Corona Jahren hat endlich wieder deutlich mehr Expertinnen und Experten nach Friedrichshafen gelockt. Der Messestand des Arbeitskreises Kunststofftechnik Baden-Württemberg hatte wieder den altbekannten Standort am Eingang der Halle A1. Mit der Firma Jura-Plast haben wir einen neuen Mitaussteller gewinnen können.
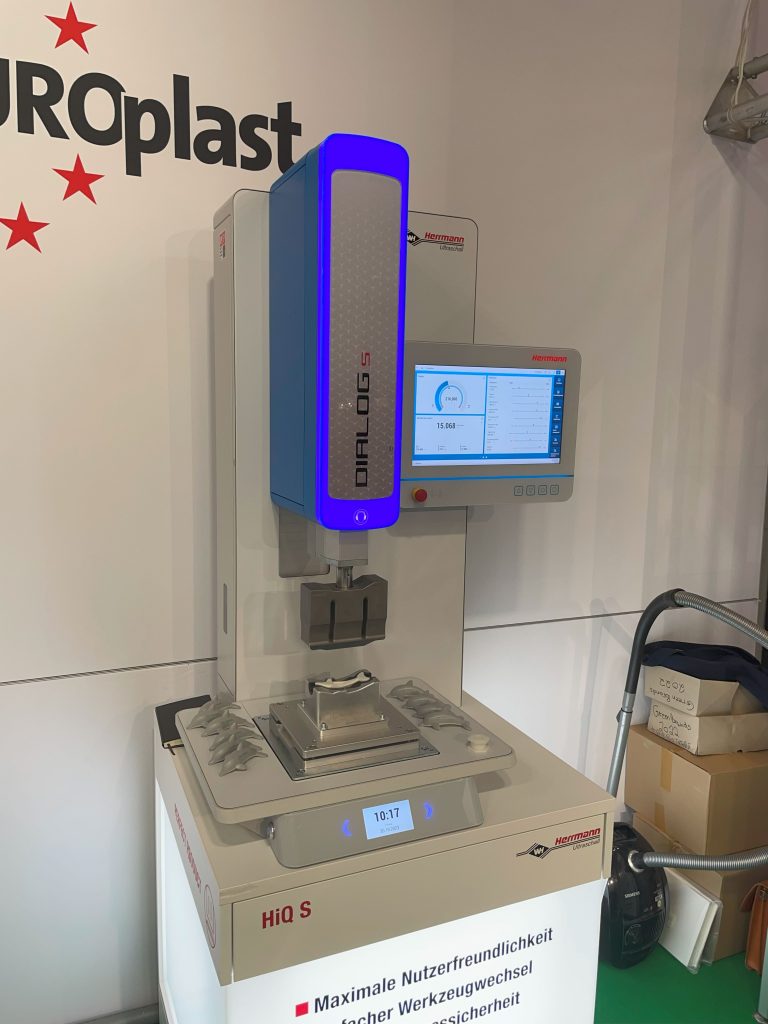
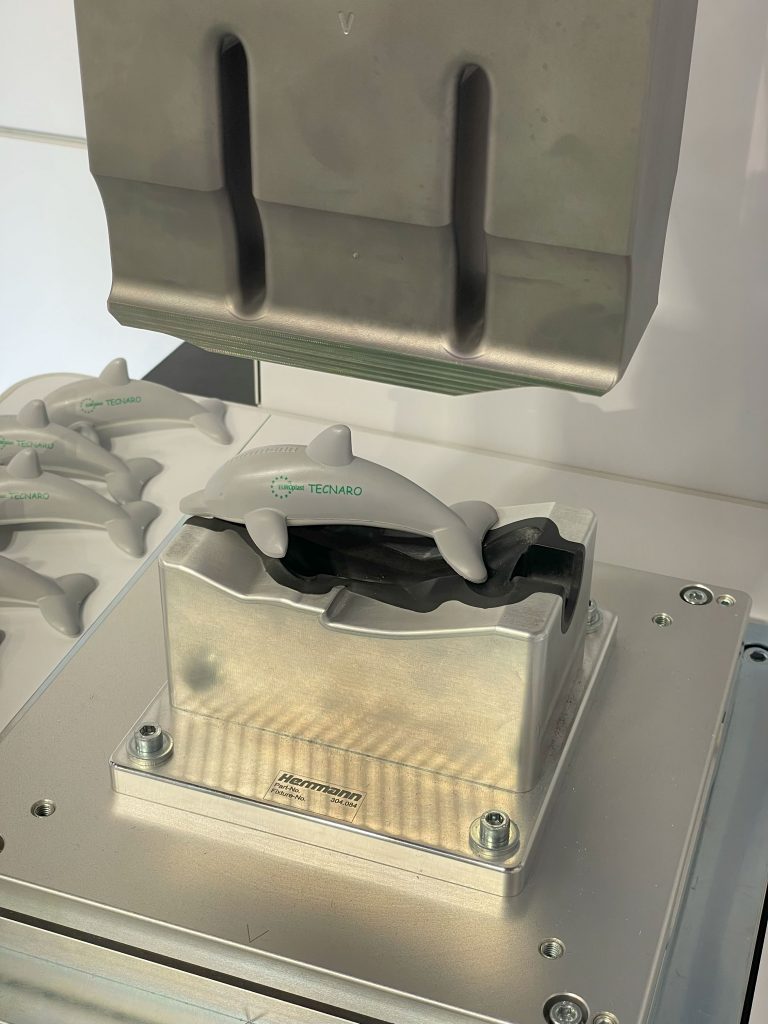
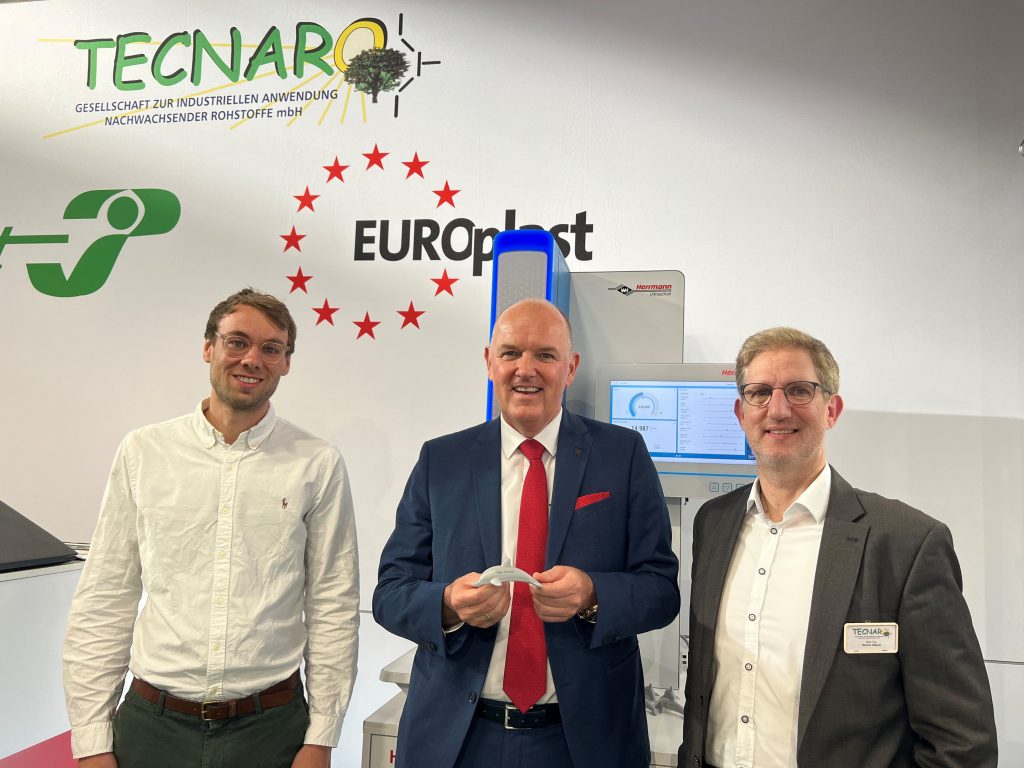
Das Highlight am EUROplast Messestand war die Ultraschallschweißmaschine mit der wir in Kooperation mit Herrmann Ultraschall und der Firma Tecnaro einen Delfin aus Biopolymeren geschweißt und an die Messebesucher verteilt haben.
Die großen Themen Versorgungssicherheit sowie Preissteigerungen auf der Rohmaterialseite sowie die Energiekosten waren gerne diskutierte Themen. Große Themen darüber hinaus waren die fortschreitende Digitalisierung, Automatisierung, Energieeffizienz und die Nachhaltigkeit.
Wir freuen uns auf die nächstjährige FAKUMA, die hoffentlich an diese wirklich sehr gelungene Messe anschließen kann!
Bis kurz vor Messebeginn war unklar, ob die Fakuma stattfinden konnte aufgrund der Corona Infektionslage. Wir haben uns sehr gefreut, dass sich für die Austragung entschieden wurde. Trotz verschärfter Hygienevorschriften haben sich Interessenten und Aussteller für die Messe entschieden.
Die Besucherzahlen waren überschaubar, dennoch haben wir einige gute Gespräche führen können. Der persönliche Austausch ist und bleibt aus unserer Sicht sehr wichtig. Wir sind zuversichtlich, dass die nächstjährige Messe wieder wie gewohnt stattfinden kann.
Der Schnelle frisst den Langsamen, Lust auf Innovation
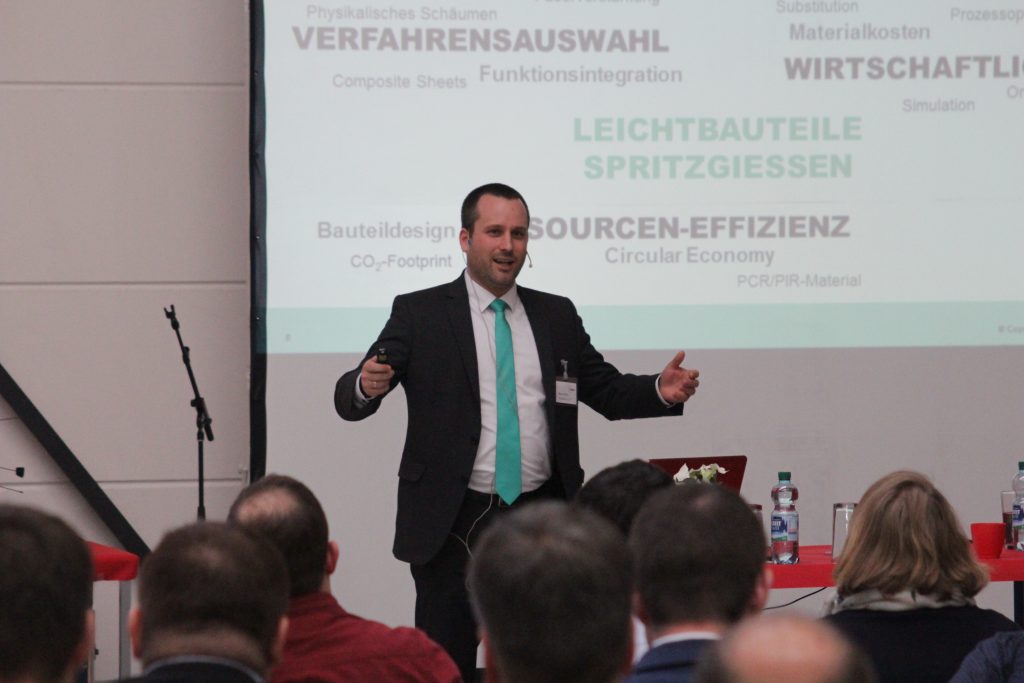
Am 18.11.2016 fand mit dem 3. EUROplast Technologie- und Innovationstag eine hochkarätigen Fortbildungsveranstaltung statt.
Die Geschwindigkeit mit der neue Produkte entstehen ist schwindelerregend, aber sie wird nie wieder so langsam sein wie heute.Produktinnovationen müssen vor dem Wettbewerb umgesetzt werden. Innovative Produkte können zu hohen Preisen abgesetzt werden, wenn das Produkt zu spät kommt, ist oft der Wettbewerb schon da. Wir wollen mit Ihnen in die Zukunft blicken, Bewährtes vertiefen und Neues erfahren.
Bildung ist unser größter Rohstoff im sonst so rohstoffarmen Europa.
Am 18.11.2016 fand mit dem 2. EUROplast Innovationstag eine hochkarätigen Fortbildungsveranstaltung statt.
Begleiten Sie uns auf dem spannenden Weg zu neuen Produkten: Wir wollen in die Zukunft blicken und werden vom Design von Werkstoffkompositionen, über kunststoffgerechte Konstruktionen, neue Fertigungsverfahren, Organobleche zur Gewichtsreduktion bei hoher Festigkeit, CT-Vermessung sowie neue Simulationsmöglichkeiten bis hin zu innovativen Oberflächentechnologien diskutieren. Bewährtes vertiefen und Neues erfahren.
Innovative Metallsubstitution mit hochpräzisen Kunststoffteilen aus PBT/ASA
Bei der Neukonstruktion einer rotierenden Sichtscheibe für anspruchsvolle Anwendungen im Maschinenbau war eine intelligente Materialwahl und Werkzeugauslegung gefragt. Ein Werkzeugkonzept mit Tunnelanbindung und symmetrischem Angussverteiler sowie ausgeklügelter Temperierung wurde konzipiert und umgesetzt.
In dem Gehäuse aus Akromid B33 S3 10 natur sind Magnete angeordnet, die zur Besimmung der aktuellen Position des Operationstisches dienen.
Diese Magnete sind äußerst empfindlich gegenüber Feuchtigkeit und mussten bisher im Gehäuse eingegossen werden. Die Fa. Europlast EP Kunststofftechnik GmbH, Pleidelsheim, realisierte eine wesentlich günstigere Methode. Mittels Gleit-Reibungsschweißen werden nach Positionierung der Magnete die Gehäuseober- und Unterteile aus schlagzäh modifiziertem Akromid B33 S3 10 natur luftdicht verschlossen.
Durch die blaue Einfärbung passt sich das Steuerungsgehäuse hervorragend in das moderne Erscheinungsbild der gesammten Operaitonsausstattung an. Vorraussetzung für die geforderte Farbgleichheit ist die Chargenkonstanz der Eigenfarbe des verwendeten Akromid B33 S3 10 natur. Die durchgeführten und notwendigen Prüfungen gegenüber Schlagbeanspruchung wurden ohne Einschränkung bestanden.
Die hohe Dimensionsstabilität der Gehäuseteile wird durch die geringe Verzugsneigung des Akromid in Kombination mit der hohen Fachkompetenz bei der Verarbeitung erreicht. Im Vergleich zu schlagzäh modifizierten Polyamiden des Wettbewerbs besitzt das Akromid B33 S3 10 natur ein gutes Verhältnis von Entgasung und Werkzeugbelagsbildung. Dies führt zugleich zu quailtaiv hochwertigen Formteiloberflächen.
DIGITAL IMAGE
Bild: EP Kunststofftechnik
Autor
Dipl.-Ing. Elmar Nachtsheim, Geschäftsführer der Europlast, EP Kunststofftechnik GmbH, Ilsfeld
Die Problematik bei den Bauteilen mit Luftfahrtzulassung nach ABD und FAR ist einerseits die geringe geforderte Brennbarkeit, andererseits dürfen im Brandfall keine toxischen Dämpfe entstehen. Ein Polyamid stellt sich der Herausforderung.
Bislang wird häufig Polycarbonat (PC) für Anwendungen in der Luftfahrt eingesetzt. Dieser amorphe Werkstoff bereitet jedoch wegen seiner relativ schlechten Spannungsrissbeständigkeit Probleme. Es besteht die Gefahr, dass durch eine Überlagerung von Spannungen in Verbindung mit einem Chemikalienangriff Risse ausgelöst werden.
Spannungen entstehen an Kunststoffteilen durch den Herstellungsprozess, beispielsweise beim Spritzgießen oder beim Tiefziehen – wobei eine gute Verarbeitung und eine kunststoffgerechte Konstruktion der Bauteile das Spannungsniveau reduzieren. Je nach Anwendungsfall kann es bei den Bauteilen auch zu nicht unerheblichen Spannungen in der späteren Einbausituation durch Verwendung von gewindeformenden anstelle von gewindeschneidenden Schrauben oder falsch ausgelegten Schnapphaken kommen.
Bei den benötigten Bauteilen handelt es sich um technische Funktionsteile der Sitzmechanik. Diese sind im Einbauzustand gewissen Spannungen ausgesetzt und werden mit spannungsrissauslösenden Substanzen wie Schmierfetten, aber auch Lebensmitteln, Handcremes oder Reinigungsmitteln kontaminiert. Nach jedem längeren Flug steht eine Reinigung an, die teilweise an den entlegensten Orten in der Welt durchgeführt wird. Dadurch ist es schwierig, die Substanzen vorzuschreiben, mit denen die Kunststoffteile behandelt werden dürfen. Der Einsatz von Polycarbonat, einem Werkstoff mit hoher Schlagzähigkeit und Möglichkeit der Flammschutzausrüstung, birgt jedoch fast bei jedem handelsüblichen Reinigungsmittel die Gefahr der Spannungsrissbildung in sich.
Das Eigenschaftsprofil des Werkstoffes, der für die Luftfahrtindustrie zugelassen ist, muss bestimmten Anforderungen genügen:
Brennbarkeit an Horizontaltest (15s) nach App.F to part 25 part I § (a),(1),(v)
Rauchdichte gemäß FAR 25.853 (d)
Rauchdichte gemäß ABD 0031
Toxizität gemäß ABD 0031
Chemikalienbeständigkeit
Definierte Festigkeits- und Dehnwerte
Nach verschiedenen Versuchen entstand ein für die Luftfahrtindustrie geeignetes, trockenschlagzähes PA6 GF 15 FR (Foramid GM 96/30–1). Die Polymermatrix dieses Werkstoffes besteht aus Polyamid 6, einem teilkristallinen Werkstoff mit ausreichenden Festigkeits- und Dehnwerten sowie hoher Chemikalienbeständigkeit. Zur Erzielung der flammhemmenden Eigenschaften wurden nicht unerhebliche Mengen eines phosphat- und schwermetallfreien Flammschutzsystems zugesetzt. Weiterhin wurden etwa 15% Glasfaser eincompoundiert um die Festigkeit und Steifigkeit zu erhöhen. Bei einem Anteil von 30% war der Werkstoff, bedingt durch den hohen Flammschutzanteil, zu spröde. Ein zugesetzter Schlagzähmodifikator auf Kautschukbasis verhalf zur Erhöhung der Trockenschlagzähigkeit.
Verarbeitungsaspekte
Der Werkstoff lässt sich wie ein normales PA 6 – GF15 verarbeiten. Um die Einfärbbarkeit zu gewährleisten, muss die Farbe exakt auf den Grundwerkstoff eingestellt werden. Dennoch ist zu bemerken, dass die Einfärbbarkeit aufgrund des hohen Flammschutzanteils nur eingeschränkt möglich ist.
Die Plastifizier- und Einspritzbedingungen müssen so eingestellt werden, dass sich das Blend nicht entmischt. Die Parameter wurden empirisch ermittelt.
Die fertigen Spritzgießteile sollten trotz Trockenschlagzähmodifizierung nach der Fertigstellung noch mit 2–3 % destilliertem Wasser konditioniert werden. Dies erhöht die Schlagzähigkeit des durch den hohen Flammschutzanteil relativ spröden Polyamidcompounds.
Die Spritzgiessform ist mit harten Einsätzen aus Warmarbeitsstahl (1.2344) ausgestattet und besitzt eine optimale Einsatztemperierung. Die Anspritzung erfolgt, wegen der relativ geringen Stückzahlen der Luftfahrindustrie, mit Stange und Verteiler ohne Heißkanaltechnik. Auf eine ausreichende dicke Anbindung des Tunnelangusses wurde geachtet. Dies ist wichtig für geringe Scherung und ausreichende Nachdruckversorgung des teilkristallinen Werkstoffes. Die Bindenähte wurden in unkritische Bereiche gelegt. Die Entformung erfolgt mittels Flach- und Rundauswerfern sowie partiell mit aufwändiger Schiebertechnologie.
Compoundherstellung
Die Polymergruppe der Polyamide hat sich aufgrund ihrer Vielseitigkeit im Bereich der Spritzgießgranulate als eine der wichtigsten und vielseitigsten thermoplastischen Kunststoffe etabliert. Dabei wird das Makromolekül aus ein oder zwei verschiedenen Monomeren aufgebaut. Es wird unterschieden zwischen PA 6 (aber auch PA 11 und PA 12) und PA 6.6 (aber auch PA 4.6 und PA 6.9). Die Zahl besagt dabei die Anzahl der Kohlenstoffatome im Molekül.
Die für den Einsatzzweck geforderte Kombination von halogen- und phosphatfreiem Flammschutz, Glasfaser-Verstärkung und Schlagzähmodifikation stellt für den Compoundeur eine besondere Herausforderung dar. Den Aspekten Polymerkompatibilität, Abstimmung der Wirkmechanismen, Sicherheit der Prozessführung, Umweltverträglichkeit und gute Ökonomie muss man dabei gerecht werden.
Aufgrund langjähriger Erfahrungen erwies sich ein Flammschutzsystem auf Basis von Melamincyanurat ( melapur MC 25 von DSM ) als geeignet.
Es wird deutlich, dass bei PA 6 die Endgruppen NH2 und COOH mit denen von MCU eine Verbindung eingehen, wobei die Bildungsreaktion durch Aufklappen der Ringe und Anlagerung stattfindet. Dabei wird Cyanursäure abgebaut, was gleichzeitig zum Abbau von Polymaid und damit zu einer niedrigeren Rauchgasdichte führt. Es hat sich allerdings gezeigt, dass die Dosierung von Melamincyanurat zur Erzielung der jeweiligen Brandklasse weit höher angesetzt werden muss, als vom Hersteller angegeben.
Reichte bei dem Produkt MCU 25 von Chemie Linz im Jahre 1992 noch 8 Gew. % um bei PA 6 unverstärkt V 0 nach UL 94 (1,6 mm) zu erreichen, so benötigt man mit dem vorgenannten Produkt mindestens 12,5 Gew. %.
Das Brandverhalten von PA 6 mit Glasfaser wurde durch das Flammschutzsystem daher nur insoweit beeinflusst, dass V 2 nach UL 94 (1,6 mm) erreicht wurde. Da die Bauteile 3 mm Wandstärke aufweisen, sinkt die Brennbarkeit auf V 1 nach UL 94 ab und erfüllt somit die Flammschutztests der Luftfahrtindustrie, die sich von den Tests der Underwriters Laboratories unterscheiden.
Durch den Zusatz des Schlagzähmodifiers, in diesem Fall eines Ethylen-Propylen-Kautschuks (EPM), zu dem bereits hohen Flammschutzanteil, entsteht ein kompliziertes Gemengengelage, das hohe Anforderungen an den technologischen Prozess der Compoundierung stellt. Ohne drei gravimetrische Dosiereinheiten auf der einen Seite und der richtigen Wahl der Viskosität als Quotient aus Schergeschwindigkeit und Schubspannung auf der anderen Seite ist dabei eine gleichmäßige Qualität nicht zu sichern.
Technische Funktionsteile der Sitzmechanik für die LuftfahrtindustrieVerarbeitung des Polyamides auf der SpritzgießmaschineWerkzeugtechnik zur Herstellung der Funktionsteile
Bilder: EP Kunststofftechnik
Autoren
Dr. Gerhard Pohl, Inhaber der Carl Pohl-Textil- und Thermoplastherstellung Forst / Lausitz und Geschäftsführer der Dr. Pohl-Textil- und Thermoplast GmbH, Forst / Lausitz
Dipl.-Ing. Elmar Nachtsheim, Geschäftsführer der Europlast, EP Kunststofftechnik GmbH, Ilsfeld
Diese Internetseite verwendet Cookies für die Analyse und Statistik. Cookies helfen uns, die Benutzerfreundlichkeit unserer Website zu verbessern. Durch einen Klick auf "Akzeptieren", stimmen Sie der Verwendung aller Cookies zu.
Diese Website verwendet Cookies, um Ihre Erfahrung zu verbessern, während Sie durch die Website navigieren. Von diesen werden die als notwendig eingestuften Cookies auf Ihrem Browser gespeichert, da sie für das Funktionieren der grundlegenden Funktionen der Website unerlässlich sind. Wir verwenden auch Cookies von Drittanbietern, die uns helfen zu analysieren und zu verstehen, wie Sie diese Website nutzen. Diese Cookies werden nur mit Ihrer Zustimmung in Ihrem Browser gespeichert. Sie haben auch die Möglichkeit, diese Cookies abzulehnen. Das Ablehnen einiger dieser Cookies kann jedoch Ihr Surferlebnis beeinträchtigen.
Notwendige Cookies sind für das ordnungsgemäße Funktionieren der Website unbedingt erforderlich. Diese Kategorie umfasst nur Cookies, die grundlegende Funktionalitäten und Sicherheitsmerkmale der Website gewährleisten. Diese Cookies speichern keine persönlichen Informationen.
Analytical cookies are used to understand how visitors interact with the website. These cookies help provide information on metrics the number of visitors, bounce rate, traffic source, etc.
Plätzchen
Dauer
Beschreibung
brz-firstVisit
never
Brizy sets this cookie to store on the first visit.
brz-lastVisit
never
Brizy sets this cookie to store the last visit.
brz-pagesViews
never
Brizy sets this cookie to store which page was visited first.
brz-pagesViewsInSessionTimeLine
never
Brizy sets this cookie to store and track interaction.
brz-sessions
never
Brizy sets this cookie to store ad display frequency.
brz-showedPopupsInSessionTimeLine
never
Brizy sets this cookie to store performed actions on the website.